从分子结构到生产流程,一次搞懂硅胶家族的两位主要成员
当你手持一件硅胶制品,是否想过它来自怎样的制造过程?是固态硅胶的模压成型,还是液态硅胶的精密注塑?今天,帝博科技将为您深度解析硅胶材料的两大体系:固态硅胶(HTV) 与 液态硅胶(LSR) ,揭开它们在分子结构、生产工艺和应用领域的本质区别。
第一章:认识本质——从分子结构说起
固态硅胶(HTV):传统而稳定的力量
化学定义:固态硅胶全称 高温硫化硅橡胶(High Temperature Vulcanized silicone rubber),其分子结构以高分子量的 聚硅氧烷 为主链,通过 过氧化物硫化体系 形成三维网状结构。
分子结构特征:
分子量大:通常为40万-80万g/mol
高粘度:生胶呈高粘弹态,可塑性有限
硫化机理:需要高温(通常160-180℃)和压力(10-20MPa)条件下完成 交联反应
物理形态:
原料呈 片状、块状或条状
门尼粘度
较高,通常在30-80 MU之间
可塑度
相对较低,需要较高的加工温度
液态硅胶(LSR):现代精密制造的宠儿
化学本质:液态硅胶即 液体注射成型硅胶(Liquid Silicone Rubber),属于 室温硫化硅橡胶(RTV)的一种,分子量通常在1万-8万g/mol。
结构特点:
低粘度液体:在室温下具有良好流动性
双组分体系:A组分含 铂金催化剂,B组分含 含氢硅油交联剂
加成反应:混合后通过 铂催化硅氢加成反应 完成固化
流变特性:
粘度范围:1000-100000 mPa·s(25℃)
混合比例:通常为1:1.便于精确计量
操作时间:从几分钟到几小时可调
第二章:生产工艺对比——截然不同的成型之路
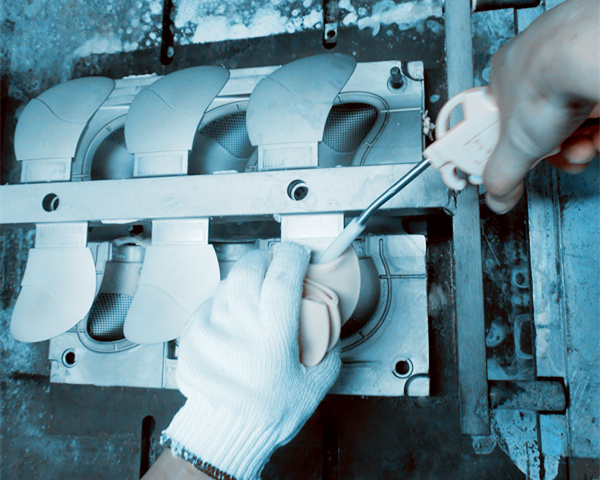
固态硅胶的成型工艺
模压成型——经典而可靠
工艺流程:
混炼工序:生胶+白炭黑+结构化控制剂+色母+硫化剂 → 通过 密炼机 混炼均匀
预成型:将混炼胶通过 开炼机 出片或使用 预成型机 制成与模具型腔相近的形状
高温硫化:放入预热模具,在 平板硫化机 上施加10-20MPa压力,160-180℃温度下硫化3-10分钟
二次硫化:在烘箱中200℃×4小时,去除低分子物质,稳定性能
工艺关键点:
硫化三要素:温度、压力、时间需精确控制
排气操作:合模后需多次开模排气,防止气泡
飞边控制:依靠模具精度和胶料量控制
液态硅胶的成型工艺
注射成型——精密而高效
生产系统:
双组分计量系统:精度达±0.5%,确保A/B组分精确配比
静态混合器:实现两组分的完全均匀混合
冷流道模具:流道系统保持低温,防止胶料过早硫化
真空脱泡系统:在注射前去除胶料中的气泡
注射成型流程:
原料储存:A/B组分分别在控温罐中储存(通常<25℃)
精确计量:通过齿轮泵或柱塞泵按比例输送
静态混合:在混合器内完成均匀混合
真空脱泡:在真空腔内去除气泡
注射成型:注入预热模具(通常170-180℃)
快速硫化:在模具内30-90秒完成固化
自动化取出:机械手自动取出产品
工艺优势:
成型周期短:通常1-3分钟,包括注射和硫化时间
自动化程度高:可实现无人化连续生产
废料率低:冷流道系统使流道胶料可重复使用
精度极高:尺寸公差可达±0.02mm
第三章:性能对比——各有千秋的材料特性
物理性能差异
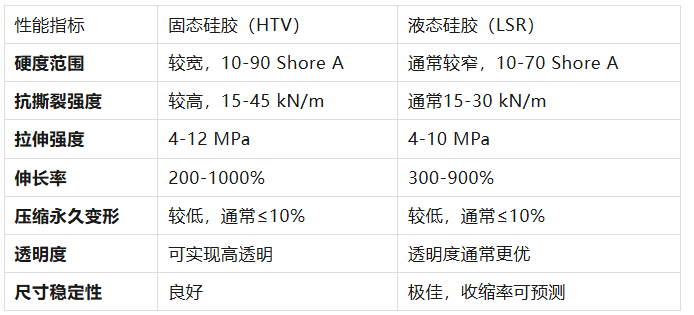
化学与热性能
耐温性能:
两者均具有优异耐温性:-50℃~200℃连续使用
固态硅胶:短期可耐250-300℃高温
液态硅胶:热稳定性略低,但完全满足大多数应用
耐化学性:
均具有优异耐候性、耐臭氧性
对大多数化学介质稳定
液态硅胶在耐某些化学介质方面可能略有优势
第四章:应用领域——各展所长的舞台
固态硅胶的优势领域
大型结构件:
汽车密封条:长度可达数米,需要连续挤出或模压
工业垫片:尺寸较大,厚度较厚的密封件
厨房烘焙模具:大尺寸,相对简单的结构
高性能要求产品:
耐高温密封件:发动机舱密封,长期耐温>180℃
高抗撕裂制品:工业用耐磨、耐撕裂部件
特殊硬度需求:极软(<10 Shore A)或极硬(>80 Shore A)产品
成本敏感应用:
对精度要求不高的普通制品
批量相对较小的定制产品
产品结构简单,无需复杂模具
液态硅胶的专业领域
精密医疗制品:
医用导管:高透明度,优异生物相容性
呼吸面罩:复杂结构,柔软边缘,良好密封性
植入器械部件:高洁净度,无小分子析出
消费电子产品:
手机防水密封件:精密结构,稳定性能
智能穿戴设备:复杂曲面,亲肤触感
光学级透明部件:高透光率,低雾度
大批量精密零件:
汽车传感器密封:高精度,长寿命
连接器防水塞:小尺寸,复杂结构
多腔高效生产:一模多穴,高产率
食品接触制品:
婴幼儿奶嘴:高洁净度,无味无臭
烘焙模具:易脱模,耐高温,易清洁
厨房用具:一体成型,无接缝,易清洁
第五章:选择指南——如何决策?
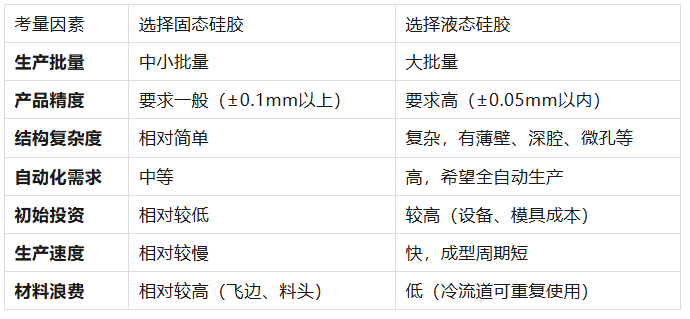
决策矩阵:固态硅胶还是液态硅胶?
成本效益分析
短期成本:
固态硅胶:模具成本相对较低,适合小批量试产
液态硅胶:初始设备投资和模具成本较高
长期成本:
固态硅胶:人工成本较高,材料浪费较多
液态硅胶:自动化程度高,单位成本随批量增大而显著降低
综合建议:
年需求量<10万件:优先考虑固态硅胶模压
年需求量10万-50万件:根据产品精度和结构复杂度决定
年需求量>50万件:优先考虑液态硅胶注射成型
第六章:帝博科技的双重能力
固态硅胶的专业实力
配方开发:
拥有完整的 过氧化物硫化体系 配方数据库
可定制从10-90 Shore A全硬度范围的专用配方
特殊功能配方:阻燃、导热、导电等
工艺能力:
大型平板硫化机:最大压力2000吨,可生产大型制品
精密模压技术:尺寸公差控制在±0.1mm以内
特殊工艺:模压+注射复合工艺,嵌件成型技术
液态硅胶的领先技术
精密注射系统:
进口LSR专用注塑机:锁模力50-350吨
高精度计量系统:配比精度±0.5%
真空脱泡系统:真空度可达-0.098MPa
模具技术:
冷流道模具设计:减少浪费,提高效率
多腔模具技术:一模最多可达128穴
精密温控系统:模具温度均匀性±1℃
独特优势:双重工艺的灵活运用
帝博科技同时具备固态硅胶和液态硅胶的完整生产能力,可根据客户产品的不同阶段和需求,提供最优的工艺方案:
研发阶段:可使用固态硅胶快速制作原型,验证设计
小批量阶段:固态硅胶模压,降低初始成本
批量生产阶段:转用液态硅胶注射,提高效率和质量稳定性
第七章:未来趋势——技术融合发展
材料创新方向
固态硅胶的进化:
预成型技术
的进一步自动化
连续硫化工艺
的发展,提高生产效率
新型硫化体系
的开发,改善性能
液态硅胶的突破:
更低粘度的LSR,适合更精细的结构
快速固化体系,进一步缩短成型周期
功能化LSR:自修复、形状记忆等智能特性
工艺融合创新
固态/液态复合工艺:在同一产品中应用两种工艺
多材料共注塑:硅胶与其他塑料的一体成型
微注射成型:生产微米级精度的微型零件
结语:没有最好,只有最适合
固态硅胶与液态硅胶,不是简单的先进与落后之分,而是适应不同需求、不同阶段的两种技术路线。固态硅胶以其灵活性和较低初始投资,在中小批量和特定领域具有不可替代的优势;液态硅胶则以其高精度、高效率和自动化,在大批量精密制造中展现出强大竞争力。
在帝博科技,我们坚持“因需制宜”的原则,不为推技术而推技术,而是根据您的产品特性、批量需求、质量标准和成本预算,提供最合适的硅胶成型方案。无论是固态硅胶的经典可靠,还是液态硅胶的精密高效,我们都能以专业的技术和丰富的经验,确保您的产品从概念到成品的完美实现。