“展会还有50天,蜡样刚确认,工厂说开模要20天,打样要10天,试模修改还要5天——加起来35天,剩下15天怎么够?”
“同款IP联名手办,别人已经开始预售了,我的还在等模具……”
“如果能把开模周期从20天压缩到12天,我每年至少能多赶两趟大展节点。”
作为一名硅胶制品工厂的工程人员,广东帝博科技有限公司每天都会听到潮玩品牌方的“交期焦虑”。在潮玩行业,时间不是金钱——时间就是市场窗口期。错过一个展会、晚于竞品一周上市,可能意味着几十万的预售差额。
今天,我们就从搪胶定制的视角,为你完整拆解我们如何通过电铸铜模极速通道——将传统20天的开模周期压缩至12天,帮你牢牢抓住每一次展会节点。
一、传统电铸铜模为什么“慢”?
搪胶模具的主流是电铸铜模,其核心流程是:蜡样确认 → 导电化处理 → 电铸沉积(铜离子在蜡样表面“生长”成铜壳)→ 脱蜡 → 修模 → 试模。
传统流程的瓶颈在哪里?
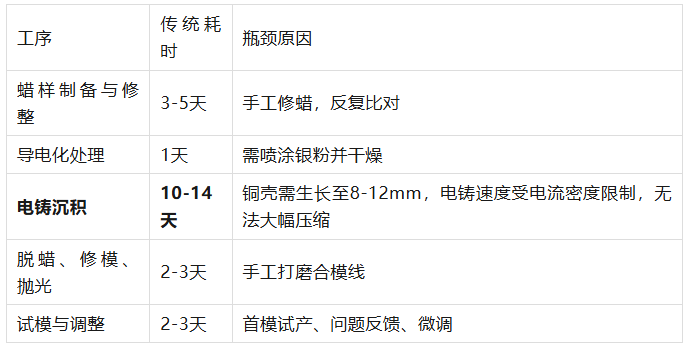
电铸沉积时间是整个流程中最难压缩的环节——铜离子沉积速度受电化学原理限制,强行加速会导致铜层疏松、多孔,模具寿命大幅缩短。因此,我们的优化重点不在“加速电铸”,而在“把其他环节从串联变成并联”。
二、帝博极速通道:12天开模的四种压缩方法
我们将整个流程从“串行”变为“并行”,并引入数字化辅助手段,将开模周期从20天压缩到12天。
压缩方法一:蜡样确认与电铸启动并行
传统模式:蜡样确认 → 开始电铸(串联)。中间有数天等待期。
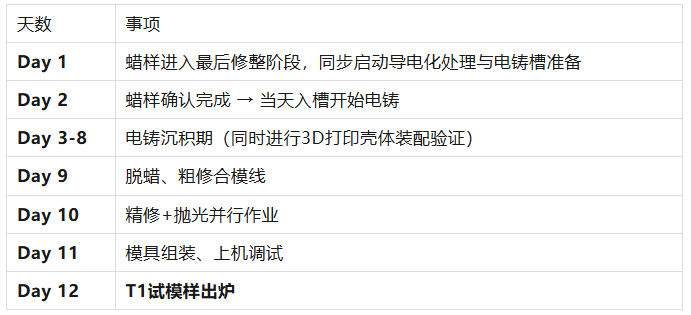
极速模式:当蜡样进入最后修整阶段(预计2天内可确认时),我们提前启动导电化处理和电铸槽准备。蜡样一旦确认,当天就进入电铸槽。
节省:3天。
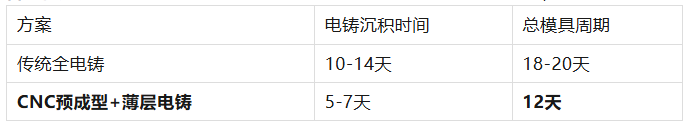
压缩方法二:CNC粗加工预成型
传统电铸铜模完全依赖电铸沉积生长,耗时极长。我们在蜡样确认后,同步进行CNC铝合金粗加工,制作一个“铜模毛坯”作为电铸的基底,而非从零开始生长铜壳。
压缩方法三:并行修模与抛光
传统模式:电铸完成 → 脱蜡 → 修模 → 抛光 → 试模(串联)。
极速模式:电铸完成后,修模、抛光、合模面处理由两组技师并行作业,而非一人从头做到尾。修模组处理分型面,抛光组处理型腔表面,同时进行。
节省:1.5天。
压缩方法四:风险前置——用3D打印提前验证装配
很多试模延误发生在“装配不匹配”或“厚度分布异常”——这些问题在开模前本可以被发现。我们在蜡样确认阶段,同步用3D打印制作一个空心壳体,套在骨架或底座上进行试装配,确认结构配合无误后再启动电铸。
节省:1-2天(减少1-2轮试模返工)。
三、12天倒计时:一张完整的极速排期表
四、极速通道适合哪些订单?
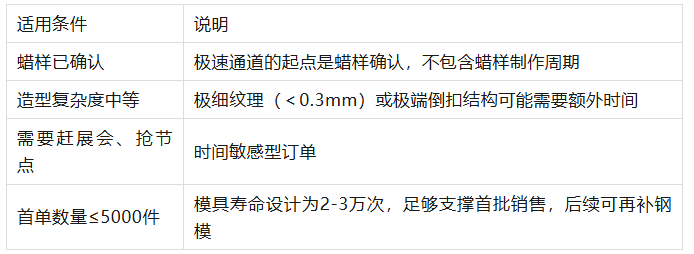
限制说明:极速通道的模具寿命约为2-3万模次(传统全电铸铜模可达5-8万模次)。对于首批订单(5000件以内)和前期市场验证,寿命足够;若产品成为持续销售的爆款,后续可转为钢模或全电铸铜模。
五、给潮玩运营者的建议
1.提前确认蜡样
:极速通道从蜡样确认开始计时。蜡样阶段的反复修改,无法通过极速通道压缩。
2.明确“赶节点”需求
:如果是为了赶展会,请提前告知我们“Deadline是哪天”,我们会以倒排期的方式安排所有工序。
3.首单数量控制在3000-5000件
:极速通道的模具寿命适用于首批市场验证。后续返单时,可以同步开一副全电铸铜模或钢模作为长期生产模具。
六、深化结论:快反能力,是潮玩供应链的“新基建”
在潮玩行业,市场热度的窗口期极其短暂。一款IP角色的爆火周期可能只有3-6个月,能够快速响应市场需求的品牌方,往往能占据先机,而传统的生产节奏正在被更敏捷的供应链重新定义。
帝博科技通过“CNC预成型+薄层电铸”的技术组合,将开模周期从20天压缩到12天,让品牌方能在更短的时间内完成从蜡样到试模样品的跨越。对于需要“更快一步”的潮玩项目,这种时间压缩本身就是一种竞争优势。
七、结语:当你还在等模具时,对手已经在预售了
如果你正在筹备一款潮玩手办,蜡样已确认,展会节点就在眼前——帝博科技的12天极速开模通道,可以帮你赶上那班车。
让帝博科技的专业,帮你把“时间差”变成“优势差”。