“为什么泡泡玛特的公仔拿在手里轻飘飘的,摔在地上还会弹起来?”
“同样是手掌大的玩偶,有的像石头一样沉,有的却轻如纸团——里面是空心的吗?”
“工厂是怎么做到让PVC浆料均匀贴满模具内壁,还不留气泡的?”
作为一名硅胶制品工厂与搪胶制品的技术人员,广东帝博科技有限公司经常收到这样的好奇提问。
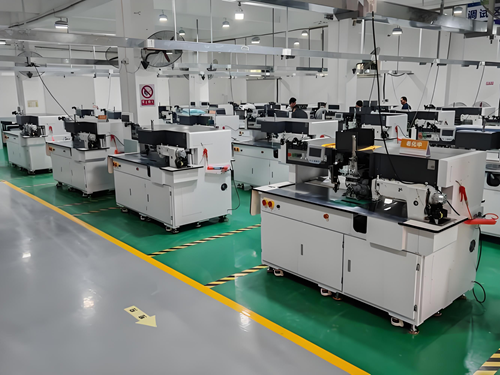
今天,我们就用最通俗的语言,配合车间实拍动图(文字版),为你彻底解密潮玩公仔最主流的成型工艺——搪胶(Rotational Molding,旋转成型)。看完你就明白:那种温润、轻巧、耐摔的“盲盒手感”,究竟是如何从液态浆料变成中空艺术品的。
一、搪胶是什么?先分清三个概念
在潮玩圈,经常有人混淆“搪胶”“软胶”“注塑”。简单区分:
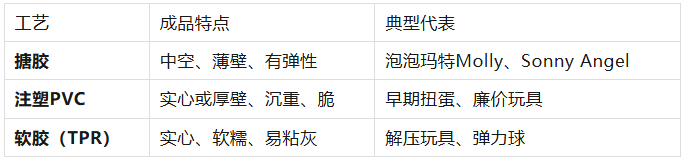
搪胶的核心优势:轻便(中空节省材料)、耐摔(有韧性)、手感温润(表面可做肤感涂层),而且成本远低于实心手办。
二、核心原料:PVC糊树脂 + 非邻苯增塑剂
搪胶用的不是普通塑料颗粒,而是液态的PVC糊树脂——一种微细粉末悬浮在增塑剂中的浆料,黏度像酸奶。
增塑剂:让PVC变软的关键。过去常用邻苯二甲酸盐(有健康风险),现在正规工厂改用DINCH或ATBC等无毒增塑剂,符合欧盟EN71、美国ASTM标准。
色浆:根据潘通色号调好的彩色糊料,可直接成型为有色公仔,无需后期喷漆(但精细涂装仍需要)。
三、搪胶模具:为什么是“铜模”?
搪胶模具不同于注塑模。它是一套中空的、分瓣的铜质模具(也有铝模,但铜导热更好)。
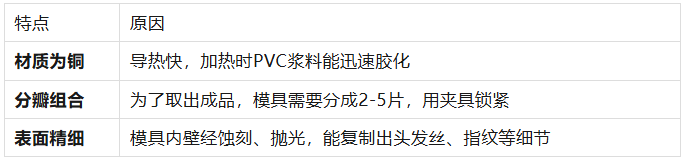
一副搪胶铜模的成本约5000-20000元,寿命可达数万次。
四、成型过程:离心力+高温=中空壳体
下面是搪胶成型的四步魔法,车间里是这样发生的:
第一步:灌料
将调配好的PVC糊树脂浆料,通过计量泵精确注入已经闭合的铜模中。浆料量决定了成品壁厚——多了会实心,少了会穿孔。
第二步:加热与旋转(核心)
模具被送入高温烘箱(约250-300℃),同时绕两个互相垂直的轴进行公转+自转。这时发生两件事:
离心力:旋转产生的力把液态浆料甩向模具内壁,均匀铺开
高温胶化:浆料受热后,PVC颗粒吸收增塑剂并融合,从液态变成固态的凝胶状
(此处想象一下:像做棉花糖时,糖浆被离心力甩成丝状。搪胶是甩成一层完整的“皮”)
第三步:冷却定型
模具从烘箱取出,在风扇下或水雾中冷却。胶化的PVC固化,形成中空的硬壳。由于壁厚只有1.5-3mm,冷却很快。
第四步:开模取件
打开分瓣模具,一个温热的、中空的搪胶公仔毛坯就诞生了。此时它表面还有合模线(飞边),需要人工修剪。
五、为什么中空结构是“神来之笔”?
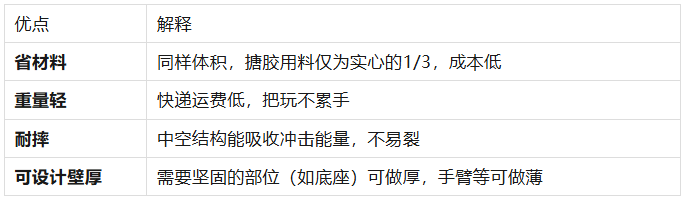
对比:如果同样大小的公仔用注塑做实心,重量可能是搪胶的5倍,摔一次就断。
六、搪胶 vs 硅胶:不同赛道,各有所长
虽然我们公司同时生产硅胶定制产品和搪胶制品,但两者应用场景不同:
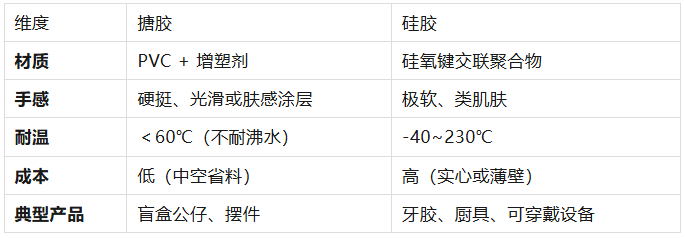
一句话:做纯粹的潮玩摆件,搪胶是性价比之王;需要接触皮肤、口腔或高温消毒,选硅胶。
七、给设计师的搪胶结构建议
为了让搪胶公仔既好做又好玩,设计时请注意:
壁厚均匀:尽量控制在2-3mm,过薄会透光,过厚易缩水、延长成型周期
避免尖锐凸起:手指、触角等细长部位要加粗或做圆润,否则容易断裂
分件合理:头部、身体、四肢可分别开模,后期装配(球形关节可转动)
预留排气孔:防止旋转时浆料困气,产生气泡
八、深化结论:搪胶让潮玩“飞入寻常百姓家”
搪胶工艺诞生于上世纪中叶,最初用于制作儿童玩具球、洋娃娃头。它之所以在盲盒时代大放异彩,是因为中空成型完美契合了潮玩“高频次、低单价、强把玩”的商业逻辑——用最合理的成本,做出足够精致、耐玩、轻巧的产品。
没有搪胶,就没有今天人手几个的盲盒经济。 它或许不如硅胶那般“黑科技”,但却是工业化与艺术感结合最成功的案例之一。
帝博科技拥有从模具设计、搪胶成型、修边涂装到包装出货的全链条生产能力。我们不仅做搪胶,还提供硅胶定制服务——无论你的IP需要硬朗的搪胶摆件,还是柔软的硅胶日用品,我们都能一站式满足。
九、结语:下一次拆盲盒,你会想起“旋转的铜模”
当你打开那个不透光的纸盒,取出一只温润的搪胶公仔时,不妨想象一下:就在不久前,它还是一勺酸奶状的浆料,在250℃的铜模里高速旋转,被离心力“甩”成了一只中空的小精灵。
工艺的美妙,在于把看不见的物理定律,变成拿在手里的治愈感。
如果您对搪胶或硅胶制品的开发有任何疑问,欢迎联系帝博科技。我们可以带您云端参观车间,甚至为您定制一款专属的搪胶潮玩。
让帝博科技的专业,带你探索“中空成型”的无限可能。