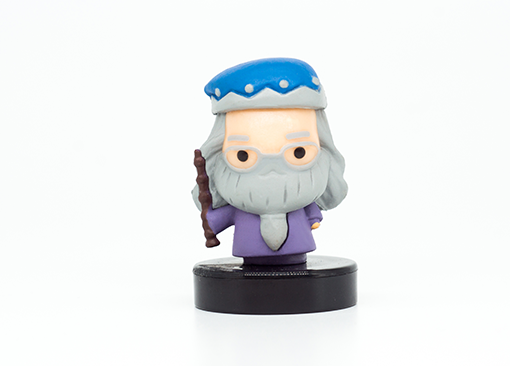
“新到的搪胶手办,脸上密密麻麻全是针尖大的小坑,像月球表面!”
“同一批盲盒,有的光滑如镜,有的却布满气泡——这是中奖还是踩雷?”
“工厂说‘不影响使用’,可这满身麻点,谁敢摆上台面?”
作为一家同时深耕硅胶制品与搪胶玩具的源头工厂(广东帝博科技有限公司),我们经常收到这样的“气泡投诉”。很多玩家以为表面气泡是“次品中的次品”,其实这是搪胶生产中最高发的工艺瑕疵之一——根源在于PVC浆料中的空气未排净。
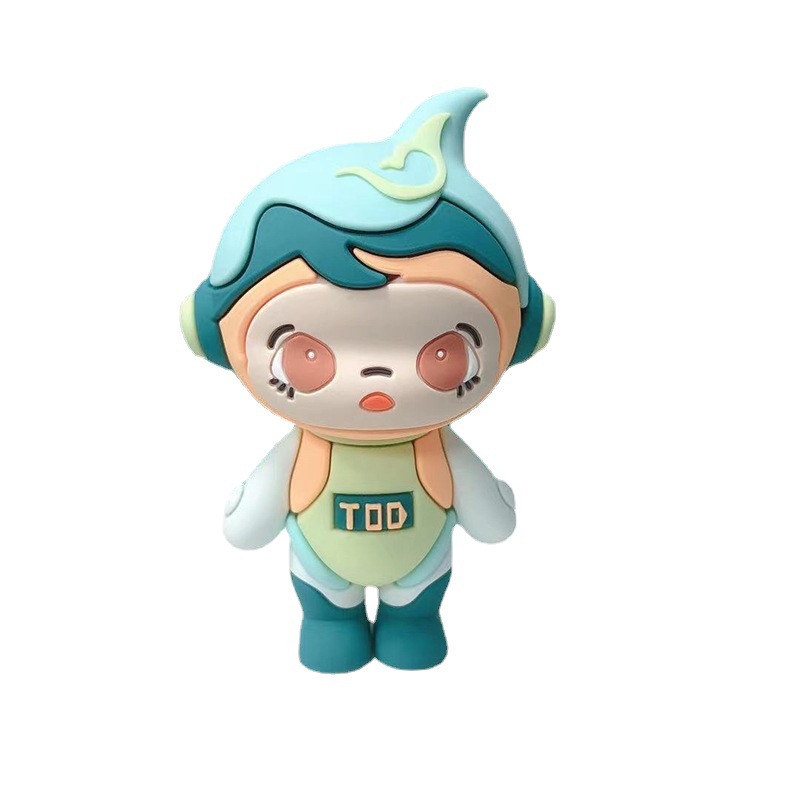
今天,我们就从真空脱泡和配方消泡两个维度,为你彻底揭秘搪胶公仔“零气泡”背后的技术密码,并展示我们如何通过严苛的工艺控制,让每一只潮玩手办的皮肤细腻如瓷、无瑕可寻。
一、气泡从哪里来?隐藏在浆料中的“空气刺客”
搪胶公仔的气泡,主要来自三个环节:
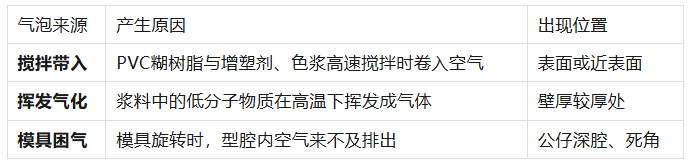
残酷现实:如果不在生产前端控制气泡,成型后任何修补都会留下痕迹。因此,真正的“零气泡”必须在浆料阶段解决。
二、第一道防线:真空脱泡——把空气“抽”出来
真空脱泡是将搅拌好的PVC浆料置于密闭容器中,抽真空至-0.08~-0.095MPa,保持10-20分钟,使溶解在浆料中的微小气泡膨胀、上浮、破裂。
帝博的真空脱泡标准
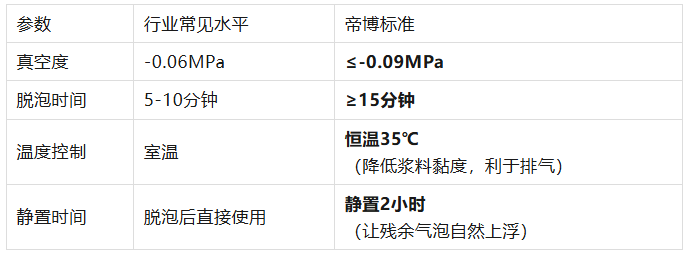
效果:经过严格真空脱泡的浆料,密度均匀,浇注时几乎不带入可见气泡。
很多小厂为了赶工期,要么真空度不足,要么脱泡时间减半——这是导致成品气泡的根源。
三、第二道防线:配方消泡——让气泡“站不住脚”
即使真空脱泡再彻底,浆料在储存和输送过程中仍可能产生新气泡。因此,我们在配方中增加化学消泡手段:
1. 消泡剂添加
在浆料中加入聚醚类或有机硅类消泡剂(0.05-0.1%),降低浆料表面张力,使气泡壁变薄、易破裂。
注意:消泡剂添加量需精准控制。过少无效,过多会导致搪胶表面出现“缩孔”或“鱼眼”。
2. 触变剂调整
添加少量气相白炭黑作为触变剂,提高浆料低剪切下的黏度,抑制气泡在静置时上浮团聚,使其保持微小分散状态——这样即便有极微量气泡,成型后也肉眼不可见。
四、第三道防线:模具排气设计——让空气“有路可走”
除浆料外,模具本身的排气设计也至关重要。我们的搪胶铜模在分型面刻意设计了微型排气槽(0.02-0.05mm深):
旋转时,型腔内空气可沿排气槽排出
浆料在高温下胶化,黏度升高后不会流入排气槽(因为槽深小于浆料表面张力形成的毛细阻力)
结果:既保证排气彻底,又避免产生“飞边”。
五、普通工厂 vs 帝博:气泡控制差距有多大?
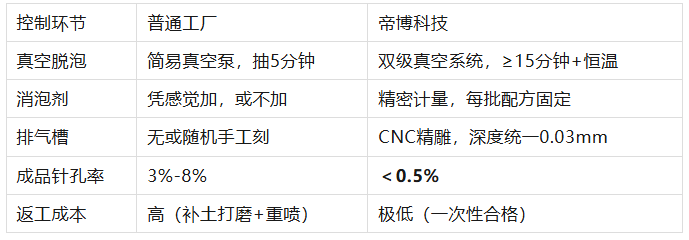
六、深化结论:气泡虽小,却是工厂的“良心镜”
搪胶公仔表面的一颗气泡,在显微镜下是一个凹坑,在玩家眼里是一道“疤痕”,在工厂端则是一面照妖镜——它照出的是:
愿不愿意多花15分钟做真空脱泡
舍不舍得多花成本添加优质消泡剂
有没有胆量在模具上精雕细琢排气槽
这些看不见的投入,最终呈现在公仔脸上——是光滑如镜,还是麻点遍布。
帝博科技在搪胶气泡控制上坚持“三不原则”:不省脱泡时间、不减消泡剂量、不简化排气设计。因为我们相信,一只真正的高级搪胶公仔,它的皮肤应该像婴儿脸颊一样——没有一颗不该有的“痣”。
七、结语:别让“小气泡”,变成你IP的“大瑕疵”
那个精心设计的IP形象,值得拥有一张完美无瑕的脸。选择一家在浆料脱泡和模具排气上舍得投入的搪胶工厂,你的公仔才能经得起放大镜的审视。
如果您正在开发搪胶潮玩,对表面品质有严苛要求,欢迎联系帝博科技。我们可以为您展示浆料脱泡过程的实时监控视频,并免费提供首批产品的气泡率检测报告。
让帝博科技的专业,帮你“抹平”每一个不该存在的瑕疵。